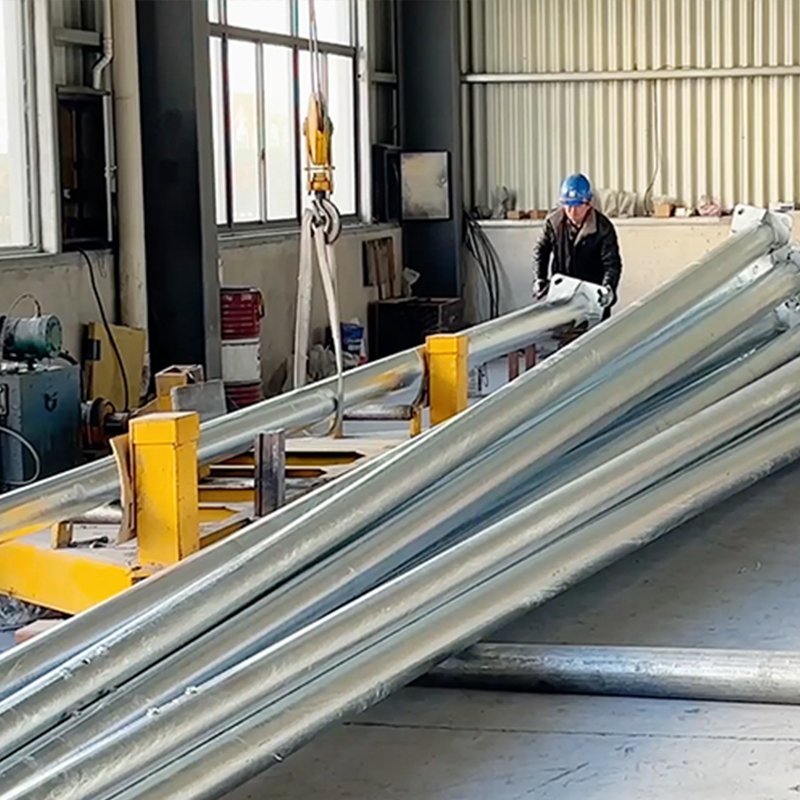
এমনকি প্রাথমিক যোগ্যতা থাকা সত্ত্বেও, নবীনরা এখনও অনভিজ্ঞতার কারণে অপারেশনাল সমস্যায় পড়তে পারে। এই "ফাঁদ" প্রায়শই সরঞ্জাম বৈশিষ্ট্যের ভুল ব্যাখ্যা, প্রক্রিয়া যুক্তির প্রতি অবহেলা, বা বিশদ বিবরণে নজরদারি থেকে উদ্ভূত হয়। আসুন এক এক করে সেগুলি ভেঙে ফেলি:
1. সরাসরি অপারেশনের আগে প্রাক-চিকিত্সা এড়িয়ে যাওয়া: লুকানো নিরাপত্তা ঝুঁকি কিছু নতুনরা ভুলভাবে বিশ্বাস করে যে "সারিবদ্ধকরণ কঠোর চাপের সমান", পরিদর্শন ছাড়াই মেশিনের উপর বিকৃত ল্যাম্প খুঁটি সুরক্ষিত করে। বাস্তবে, প্রাক-চিকিত্সা একটি গুরুত্বপূর্ণ পূর্বশর্ত: প্রথমে মেরুটির বক্রতা (প্রাকৃতিক স্তব্ধতা বা বাহ্যিক শক্তি থেকে বিকৃতি) পর্যবেক্ষণ করুন, নমনের প্রশস্ততা পরিমাপ করুন (শিরোনাম চিহ্নিত করার জন্য পুল তার বা লেজার রেঞ্জফাইন্ডার ব্যবহার করে), এবং ফাটল বা মরিচা পরীক্ষা করুন (চৌম্বকীয় বা কণা শনাক্তকরণ পরীক্ষা ব্যবহার করে)। লুকানো ফাটলগুলি ফাটল এবং ধ্বংসাবশেষ হতে পারে যদি সরাসরি চাপ প্রয়োগ করা হয়; ভুল শীর্ষস্থানীয় অবস্থান স্থানীয় বিকৃতিকে বাড়িয়ে তুলতে পারে। অপরিষ্কার মেরু পৃষ্ঠের কারণে ক্ল্যাম্পিংয়ের সময় একজন শিক্ষানবিস পিছলে যাওয়া একটি ক্ষেত্রে জড়িত, যার ফলে হঠাৎ চাপ মাথার স্থানচ্যুতি এবং হাতের আঘাত-এটি হাইলাইট করে যে প্রাক-চিকিত্সা শুধুমাত্র একটি প্রযুক্তিগত প্রক্রিয়া হিসাবে নয় বরং একটি সুরক্ষা বাধা হিসাবেও কাজ করে।
2. "একবার পরিপূর্ণতার দিকে সোজা করা" এর অন্ধ সাধনা বস্তুগত কর্মক্ষমতাকে আপস করে। নবজাতকরা প্রায়শই দ্রুত ফলাফলের জন্য ছুটে যায়, এই বিশ্বাস করে যে "উচ্চ চাপ এবং দীর্ঘ সময়কাল আরও ভাল সোজা ফলাফল দেয়।" যাইহোক, ল্যাম্পপোস্টের স্থিতিস্থাপক মডুলাস এবং ফলন শক্তি তাদের বিকৃতির সীমা নির্ধারণ করে: অতিরিক্ত চাপের কারণে উপাদানগুলি প্লাস্টিকের বিকৃতিতে প্রবেশ করে, যার ফলে শক্ত হয়ে যায় এবং ভঙ্গুর হয়ে যায় (অর্থাৎ, "কাজ শক্ত হওয়া"), যা পরবর্তী ব্যবহারের সময় ফ্র্যাকচারের ঝুঁকি বাড়ায়। একই স্থানে বারবার চাপ প্রয়োগের ফলে "স্ট্রেস জমে" ট্রিগার হতে পারে, যা খালি চোখে অদৃশ্য মাইক্রোস্কোপিক ফাটল তৈরি করে। সঠিক পদ্ধতিতে "মঞ্চিত, ক্রমবর্ধমান চাপ প্রয়োগ" অন্তর্ভুক্ত করা উচিত: প্রাথমিকভাবে নমন ক্ষমতার 60%-70% চাপ প্রয়োগ করা, রিবাউন্ড পর্যবেক্ষণ করার জন্য 3-5 সেকেন্ডের জন্য চাপ বজায় রাখা; তারপর সোজা করার প্রয়োজনীয়তা পূরণ না হওয়া পর্যন্ত রিবাউন্ড পরিমাপের উপর ভিত্তি করে গৌণ চাপ পরামিতি সামঞ্জস্য করা (সাধারণত পোস্টের দৈর্ঘ্যের ≤3‰)। এই ট্রায়াল-এন্ড-এরর রিফাইনমেন্ট প্রক্রিয়া মৌলিকভাবে বস্তুগত বৈশিষ্ট্যকে সম্মান করে।
3. সরঞ্জামের অবস্থা পর্যবেক্ষণকে অবহেলা করা প্রায়শই ছোটখাটো ত্রুটিগুলিকে বড় সমস্যায় পরিণত করে। ল্যাম্প পোস্ট স্ট্রেটেনিং মেশিনের স্থিতিশীল অপারেশন তিনটি গুরুত্বপূর্ণ কারণের উপর নির্ভর করে: হাইড্রোলিক সিস্টেমের চাপের স্থায়িত্ব, ট্রান্সমিশন উপাদানগুলির পর্যাপ্ত তৈলাক্তকরণ এবং সংবেদনশীল নিয়ন্ত্রণ সিস্টেম সংকেত। একটি সাধারণ রুকি ভুল হল "সরঞ্জাম রক্ষণাবেক্ষণ উপেক্ষা করার সময় শুধুমাত্র ওয়ার্কপিসগুলিতে মনোনিবেশ করা।" উদাহরণস্বরূপ, যখন হাইড্রোলিক তেলের মাত্রা চিহ্নের নিচে নেমে যায় (অলস ঘূর্ণন থেকে পাম্পের শরীরে পরিধানের কারণ হয়ে দাঁড়ায়), তেল হ্রাসের কারণে রেল স্লাইডার জ্যাম হওয়া সত্ত্বেও (গাইড রেলের বিকৃতিকে আরও বাড়িয়ে দেয়), বা দ্রুত ধুলো-ঢাকা সীমা পরিস্কার করতে ব্যর্থ হওয়া (অ্যাক্সিডেন্ট ট্রিগার ট্রিগার) দুর্ঘটনার কারণে কাজ চালিয়ে যাওয়া। এই সমস্যাগুলি প্রাথমিকভাবে অস্বাভাবিক শব্দ বা মন্থর গতিবিধি হিসাবে প্রকাশ পায়, কিন্তু দীর্ঘায়িত অবহেলা হাইড্রোলিক পাইপ ফেটে যাওয়া বা মোটর বার্নআউটের মতো বিপর্যয়কর ব্যর্থতার দিকে নিয়ে যেতে পারে - শুধুমাত্র অপারেশনাল দক্ষতার সাথে আপস করে না বরং কর্মীদের নিরাপত্তাও বিপন্ন করে।
4. নিখুঁত ক্ল্যাম্পিং এবং ওয়ার্কপিস স্থানচ্যুতি দুর্ঘটনার দিকে পরিচালিত করে। ল্যাম্পপোস্ট সোজা করার সময়, ফিক্সচার (যেমন V-ব্লক বা প্রেসার প্লেট) অবশ্যই ওয়ার্কপিসটিকে সরঞ্জামের রেফারেন্স প্লেনে কঠোরভাবে সুরক্ষিত করতে হবে। নবজাতকরা প্রায়শই গতির জন্য ফিক্সেশন পদ্ধতিকে সহজ করে তোলে: শুধুমাত্র একপাশে চাপ প্লেট প্রয়োগ করা (প্রতিসম লকিং ছাড়া), ফিক্সচার-কন্টাক্ট সারফেসে রাবার অ্যান্টি-স্লিপ প্যাড বাদ দেওয়া (কম্প্রেশনের সময় স্লিপেজ সৃষ্টি করে), বা গ্রাউন্ড বোল্টের শক্ততা পরীক্ষা করতে অবহেলা করা (যার ফলে যন্ত্রপাতি স্থানচ্যুত হয়)। একটি অপারেশন চলাকালীন, ফিক্সচারটি সঠিকভাবে লক করতে ব্যর্থ হয়, যার ফলে ল্যাম্প পোস্টটি হঠাৎ মধ্য-সঠিক প্রক্রিয়াটি বের করে দেয় এবং সংলগ্ন সরঞ্জামগুলির সাথে সংঘর্ষ হয়, যার ফলে চেইন ক্ষতিগ্রস্ত হয়। এই ঘটনাটি হাইলাইট করে যে ক্ল্যাম্পিংয়ের জন্য মৌলিকভাবে ওয়ার্কপিস এবং সরঞ্জামগুলির মধ্যে একটি বল-ভাগ-ভাগ করার প্রক্রিয়া স্থাপন করা প্রয়োজন – যে কোনও শিথিলকরণ সোজা করার প্রক্রিয়া নিয়ন্ত্রণের বাইরে চলে যেতে পারে।
5. ব্যক্তিগত সুরক্ষা ব্যবস্থা প্রায়ই দুর্বল ঝুঁকি সচেতনতার সাথে শুধুমাত্র আনুষ্ঠানিকতায় পরিণত হয়। কিছু নবাগত অপারেটর ভুলভাবে বিশ্বাস করেন যে "ক্যালিব্রেশন মেশিনের ধীর গতি এবং নিয়ন্ত্রণযোগ্য শক্তি" শিথিল সুরক্ষা প্রোটোকলগুলিকে সমর্থন করে: গগলস এড়িয়ে যাওয়া (চোখের মধ্যে স্প্ল্যাশ করা ধাতব টুকরো এড়াতে), নিয়মিত কাপড়ের জুতা পরা (অপ্রত্যাশিত প্রেস হেড ড্রপের সময় পা অরক্ষিত রেখে) এবং নিরাপদ দূরত্ব বজায় রাখার জন্য সরাসরি মাথার পাশে দাঁড়ানো। বাস্তবে, যদিও ক্রমাঙ্কন মেশিনের প্রেস হেডের ডিসেন্ট স্পিড সামঞ্জস্যযোগ্য, হাইড্রোলিক সিস্টেমের তাত্ক্ষণিক প্রভাব শক্তি এখনও মানুষের সহনশীলতার সীমা অতিক্রম করতে পারে। অক্সিডাইজড লেয়ার বা ঢালাইয়ের অবশিষ্টাংশ ল্যাম্পপোস্টের উপরিভাগে লেগে থাকা ক্রমাঙ্কনের সময় ফ্র্যাকচার এবং উড়তে পারে। প্রতিরক্ষামূলক সরঞ্জাম একটি "অতিরিক্ত ঝামেলা" নয়, তবে জীবনের সুরক্ষার জন্য প্রতিরক্ষার চূড়ান্ত লাইন। কাটিং সরঞ্জাম, ঢালাই সরঞ্জাম, সোজা করার সরঞ্জাম, সোজা করার মেশিন। উন্নত স্বয়ংক্রিয় আলোর মেরু ওয়েল্ডিং মেশিন।